01成形能力:把图纸变成可锻造的工艺
拿到图纸后第一步不是报价,而是判断这张图能不能锻、怎么锻。我们依据零件形状、截面变化与锻比要求,选择自由锻、模锻或辗环工艺,画出锻造图并标注分模线、余量与敷料。对截面差异大的轴类件,会逐段计算坯料尺寸,避免局部欠压或过烧。工艺卡确认后再开料,客户在投产前即可看到完整的成形路径与预期流线方向,减少后期返工与报废。
DWG-2024-C / 锻造 · 东莞
东莞畅德锻造有限公司位于制造业配套成熟的东莞,专注自由锻、模锻与环件类产品的定制开发与批量生产。从坯料下料、加热温度控制、成形锻造,到热处理、机加工与探伤检验,我们把锻件生产的每一道工序拆开来讲清楚:用什么材料、加热到多少度、锻几火、怎么验收,都写进工艺卡,随图纸一并交付给客户确认。适用于装备制造、机械传动、管路连接与结构件受力部位等场景。
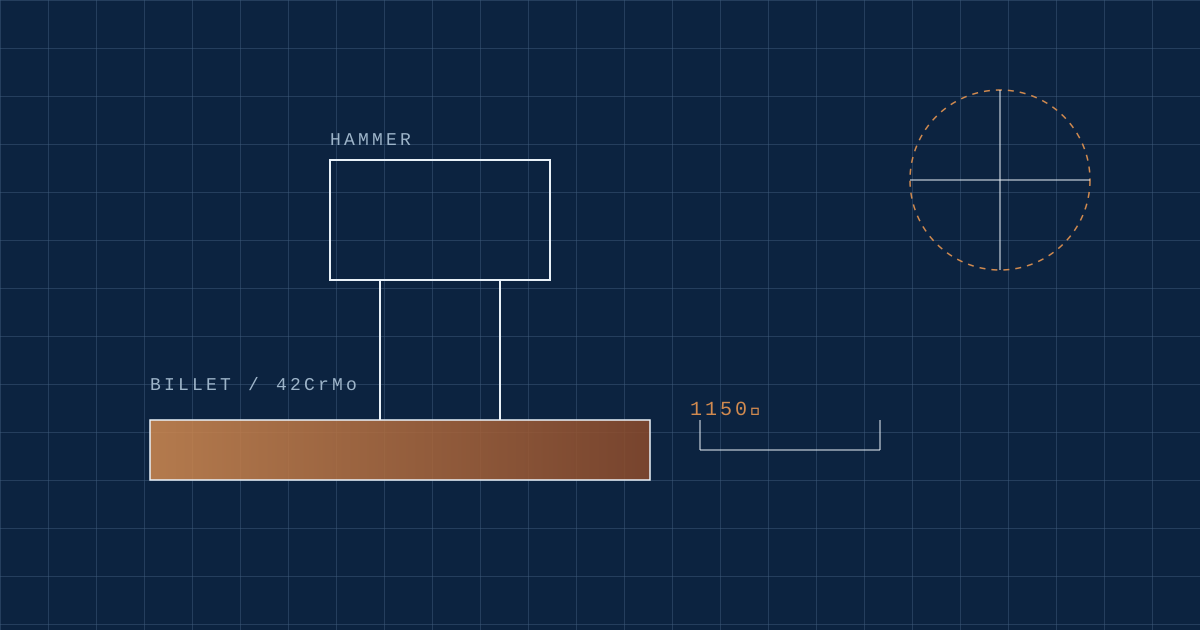
拿到图纸后第一步不是报价,而是判断这张图能不能锻、怎么锻。我们依据零件形状、截面变化与锻比要求,选择自由锻、模锻或辗环工艺,画出锻造图并标注分模线、余量与敷料。对截面差异大的轴类件,会逐段计算坯料尺寸,避免局部欠压或过烧。工艺卡确认后再开料,客户在投产前即可看到完整的成形路径与预期流线方向,减少后期返工与报废。
锻造的价值一半在成形,一半在组织。45 钢、40Cr、42CrMo、不锈钢与铝合金等常用牌号,我们按牌号设定加热区间与终锻温度,防止过热与网状碳化物。锻后视用途安排正火、调质或固溶时效,硬度与力学性能取样送检。客户提出工况载荷、磨损形式或耐蚀要求后,我们会给出材料选型建议与对应热处理方案,把"用得住"落实为可检测的硬度值与性能指标。
锻件多为机械加工的上游毛坯,交期延误意味着整条产线等待。我们按订单排产并在确认工艺后给出预计完成时间,常规自由锻件通常 5–10 个工作日,模锻与带热处理件视工序叠加情况另行确认。出厂前逐件尺寸检验,关键件加做超声波探伤与硬度检测,检验报告随货同行。批量订单分批交付,方便客户边机加工边验证,降低整批风险。
生产能力索引 / PRODUCT INDEX
砧上反复拔长、镦粗成形,适合单件、小批与大截面零件。
固定模具批量成形,流线完整、尺寸一致,适合中大批量。
板式、对焊与带颈法兰毛坯,密封面精度按标准或图纸加工。
传动轴、偏心轴与阶梯轴,控制同轴度与轴向流线。
轴承套圈、齿坯与法兰环,辗环扩径控制椭圆度。
轻量化结构件,控温成形防止过烧,固溶时效配套。
耐蚀工况零件,控制终锻温度防止析出相影响耐蚀性。
粗车、精车与钻孔配套,交付可直接装配的成品件。
正火、调质与超声波探伤,检测报告随货交付。
PROCESS / 四步合作
提供二维或三维图纸,说明工况载荷、批量与材质偏好;双方确认材料牌号、锻造比与后续加工余量。
出具锻造工艺卡与分批交付建议,明确热处理、探伤等检测项,报价与交期书面确认后投产。
按工艺执行加热、成形与热处理,逐件尺寸检验,关键件探伤取样,过程数据可随时同步。
防磕碰包装发货,检验报告随货交付;客户机加工或入厂复检中发现的问题,我们配合追溯分析。
FAQ / 常见问题
常规自由锻件的打样周期通常在 5–10 个工作日,具体取决于材料是否有现货、锻比要求以及是否需要配套机加工。涉及模具开发的模锻件,还需加上模具设计与制造时间,整体周期会明显延长。
自由锻与环件类产品对小批量较友好,通常单件或数十件即可安排生产;模锻件因需要开模,分摊模具成本后小批量单价偏高,建议批量在数百件以上再评估经济性。
出厂前按图纸要求进行尺寸检验,关键件可增加超声波探伤、硬度检测与力学性能取样。检测项目在报价阶段逐项确认,检验报告随货交付,便于贵司入厂复检对照。
完全支持按贵司图纸与技术协议生产。图纸仅用于工艺编制与生产,不做其他用途;如需签署保密协议,可在合作前先行确认条款后再传递图纸文件。
可以。工厂位于东莞,珠三角地区运输半径短、交期可控;珠三角以外区域可协商物流方式,大件建议走专线货运并在包装上做防磕碰处理。