GUIDE / G-01 · 2025-01-15
锻造选型与采购指南
这份指南写给正在为零件寻找锻造方案的采购与设计人员:如何判断该用自由锻还是模锻,材质与热处理怎么定,报价与交期怎么评估,验收时该看哪些数据。文中不谈抽象概念,只讲决策时真正要回答的几个问题。读完如果还有具体疑问,欢迎把图纸发到联系我们,或先浏览产品服务对照品类。
一、先定成形方式:自由锻、模锻还是辗环
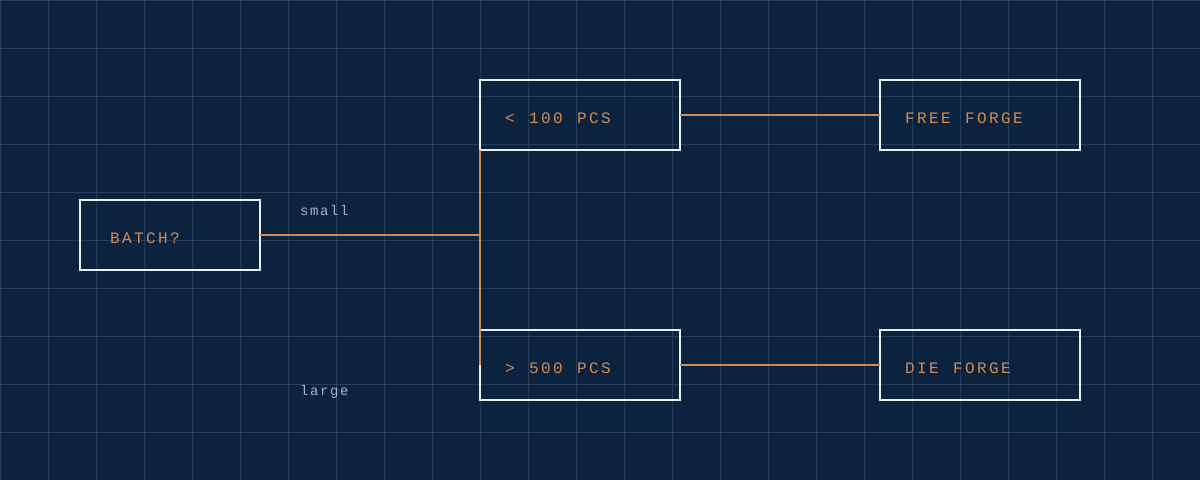
成形方式决定了成本结构和周期,是选型的第一步。判断依据主要是批量与形状复杂度:单件、小批或大截面件走自由锻,不需要开模,交期短,但余量大、材料利用率低;形状复杂且批量达到数百件以上,模锻的模具投入摊薄后综合成本更低,且流线沿轮廓分布、批次一致性好;回转对称的环类件(齿坯、法兰环、轴承套圈)优先考虑辗环,材料利用率远高于整环切削。一个常见误区是小批量也去开模——模具费摊不下来,总价反而高于自由锻。反过来,批量上万件仍用自由锻,单件余量切削成本会长期侵蚀利润。
二、材质与热处理:从工况倒推,而不是从牌号开始
很多采购先问"能不能做 40Cr",更有效的顺序是先说工况:载荷多大、有无冲击、转速多高、环境是否腐蚀或高温。一般静载结构件用碳钢即可;承受冲击或交变载荷的轴类、齿轮坯选合金钢调质;腐蚀介质环境选不锈钢并配套固溶处理;轻量化要求优先铝合金锻造并做固溶时效。热处理不是可选项而是性能的一半——同样 42CrMo,正火态与调质态的强度差异显著。定材质时同时确定硬度区间或性能指标,验收才有共同标尺。
三、报价怎么读:把工序拆开核对
锻件报价通常由材料、锻造、热处理、机加工、检测、模具(如有)几段构成。拿到报价单后逐段核对:材料按单件净重加烧损与余量计算,余量大小取决于成形方式;检测项是否包含探伤、硬度、力学性能取样,每项都对应成本;模锻报价要确认模具费是一次性摊入还是按批量分摊,后续返单是否重复计费。报价差异大的时候,往往是检测项和余量口径不同,而不是单纯的价格高低。需要逐项评估时,可参考产品服务页中各品类的交付说明。
四、交期与批量:给机加工留出缓冲
自由锻件的常规打样周期通常在 5–10 个工作日,取决于材料备货与锻比要求;模锻需叠加模具设计制造时间;带调质、探伤的订单按工序叠加估算。采购排期时建议在锻件交期之后为入厂检验与首件机加工预留时间,首次合作的供应商尤其如此。批量大的订单可要求分批交付,第一批判断尺寸与切削表现,确认后再放后续批次,把整批风险切成小块。
五、验收清单:交付时逐项对照
验收锻件不要只看外观。建议在图纸或技术协议中写明以下项目,交付时逐项核对:
| 验收项 | 依据 | 常见问题 |
|---|---|---|
| 外形与尺寸 | 图纸公差与锻造余量 | 余量不足导致精加工露黑皮 |
| 表面质量 | 无裂纹、折叠、过烧迹象 | 折叠被误认为正常飞边痕迹 |
| 硬度 | 热处理协议硬度区间 | 批量件硬度分散、抽样不均 |
| 内部质量 | 超声波探伤等级约定 | 未约定等级导致验收口径不一 |
| 标识追溯 | 炉批号与报告编号对应 | 混批无标识,问题无法定位 |
六、常见坑与规避方式
最常见的三个坑:一是只比单价不比口径,低报价里不含探伤与热处理,后期追加费用更高;二是图纸只有成品尺寸没有注明锻造余量与基准,机加工时才发现基准不统一造成位置误差;三是首次合作不试单直接放量,批量件与沟通预期出现偏差。规避方式都很朴素——报价按工序逐项核对、图纸标注余量与基准、新零件先打样再批量。如果按这份指南推进仍有不确定的环节,把情况发到联系我们,我们按工况给出具体的工艺建议。